风电设备配套铸件定制:湖南精量重工精密铸造与机加工一体化方案
📅 2026-10-29
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
风电行业这两年对铸件配套的要求越来越"苛刻"——塔筒法兰、轮毂、齿轮箱壳体、偏航轴承座,动辄要求UT/MT探伤零缺陷,尺寸公差控制在CT7-CT8级,还得兼顾小批量多品种的交付节奏。不少整机厂和部件商在采购时发现,单纯找铸造厂再转机加工,工序衔接处的基准丢失、二次装夹误差,往往成为报废率居高不下的根源。
工序割裂带来的精度损耗
风电铸件普遍属于大型厚壁件,单件重量从几百公斤到数吨不等。铸造与机加工分属两个供应商时,毛坯到场后需要重新划线找正,基准转换误差通常累积到0.3-0.8mm,对于轴承配合面而言已接近临界值。更深层的问题在于,铸造厂不了解后续装夹方式,冒口和补贴设计未必为机加工留出合理的工艺凸台。
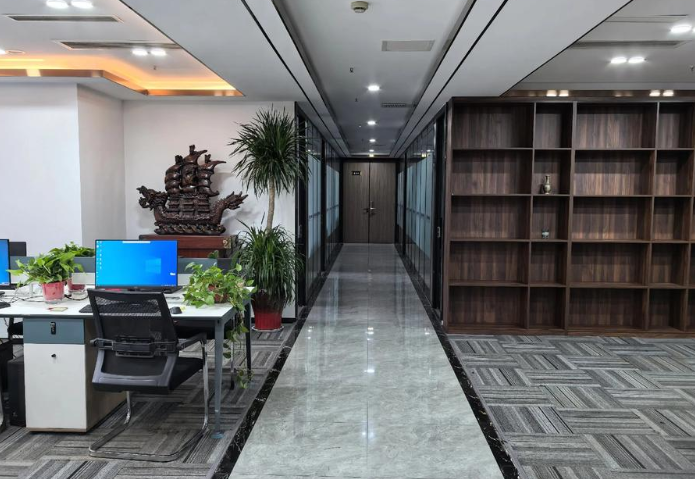
精量重工的一体化工艺路径
湖南精量重工科技有限公司的做法是把铸造工艺设计与机加工装夹方案放在同一套工艺文件里评审。树脂砂造型配合中频电炉熔炼,球墨铸铁QT400-18AL的球化率稳定在90%以上;浇注后通过保温缓冷控制残余应力,再进入粗加工——此时预留3-5mm余量,为后续时效处理释放变形留出空间。
精加工环节依托自有机床件加工能力,龙门加工中心工作台覆盖到4m×8m,一次装夹完成镗孔、铣面、钻孔多工序。对于风电设备配套的偏航齿圈基座类零件,同轴度可控制在Φ0.05mm以内。
与常规外协模式的对比
- 交期:分厂协作通常45-60天,一体化方案压缩至30-35天
- 探伤合格率:工艺协同后UT一次合格率从82%提升至95%以上
- 尺寸一致性:同批次CPK值由1.0左右提升到1.33以上
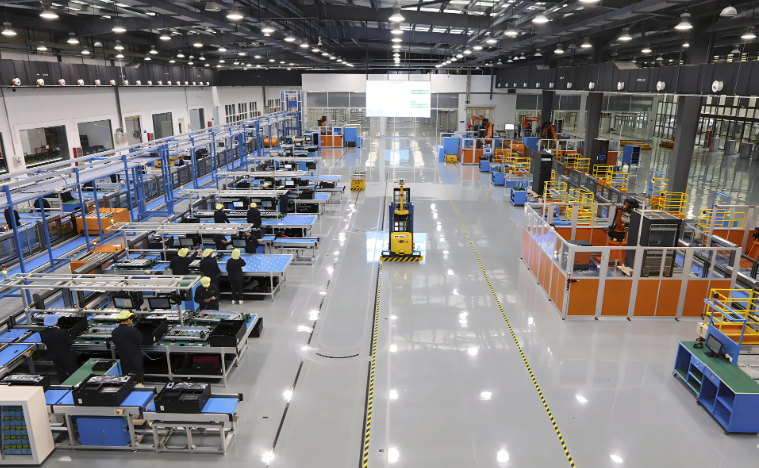
检测手段上,精量重工配置了三坐标测量机和便携式光谱仪,量具定期送检溯源,铸件化学成分与几何尺寸数据可随批出具报告。对于有EN 10204 3.1证书需求的外贸订单,也能配合完成第三方见证。
建议采购方在询价阶段就明确探伤标准、关键尺寸基准和热处理状态,把铸造与机加工作为整体包发包。像湖南精量重工这类具备双工序能力的企业,工艺接口少、责任边界清晰,在风电配套件这类对可靠性敏感的场景中,综合成本反而更可控。