湖南精量重工大型机床铸件与机床床身产品参数对比分析
📅 2026-10-11
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
在重型装备制造领域,机床铸件与床身的刚性、精度保持性直接决定了整机的切削性能。湖南精量重工科技有限公司深耕大型铸件生产多年,为风电设备、量具及各类机床件提供稳定可靠的底座支撑。本文围绕公司主力产品参数展开对比,帮助选型工程师快速匹配工况需求。
大型机床铸件与床身的关键参数差异
以HT300与QT500-7两种材质为例,前者抗拉强度≥300MPa,后者≥500MPa且延伸率≥7%。湖南精量重工的树脂砂造型线可保证单件浇注重量达35吨,壁厚公差控制在±3mm以内。对于承受冲击载荷的机床件,球墨铸铁床身的阻尼比灰铸铁低约15%,但抗弯强度提升近40%。
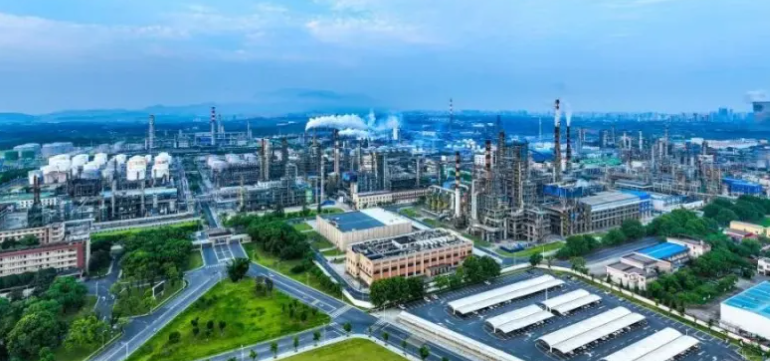
风电设备配套铸件的特殊要求
风电设备中的轮毂、底座等大型铸件需满足-40℃低温冲击功≥27J(EN 1563标准)。精量重工通过双联熔炼与阶梯式热处理,使风电设备铸件的UT探伤合格率稳定在98%以上。与普通机床床身相比,这类铸件更强调厚大断面下的组织致密性。
量具与精密机床件的参数匹配建议
生产量具基座时,建议优先选用HT250并配合两次人工时效。若加工中心床身要求导轨面硬度达190-220HB,可选用精量重工的合金铸铁方案,其石墨形态以A型为主,长度100-250μm。
- 粗加工余量:床身导轨面单边预留5-8mm
- 时效处理:振动时效+热时效组合,残余应力消除率>85%
- 精度保持:铸件在粗加工后自然放置90天再精加工
对于高精度磨床床身,湖南精量重工科技有限公司推荐采用低应力铸铁配合地脚螺栓二次灌浆,可将导轨直线度稳定在0.02mm/1000mm以内。实际选型时,需结合切削力、热变形及成本综合权衡。
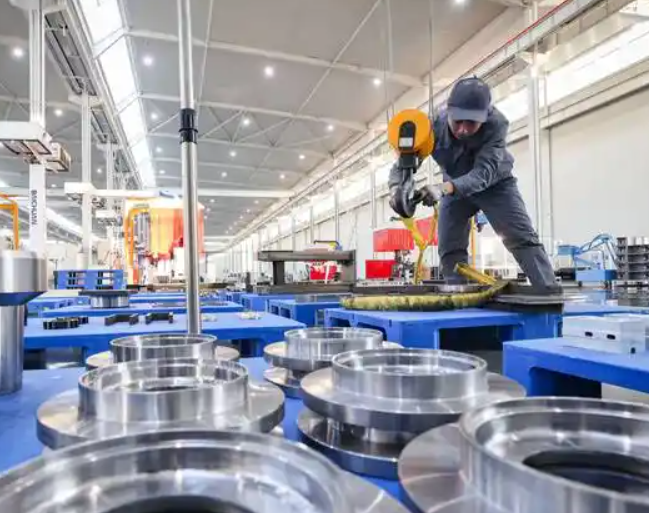
从风电设备到精密量具,湖南精量重工的机床件产品线覆盖了从HT200到QT600的完整材质谱系。建议用户在图纸阶段即引入铸造工艺评审,通过合理的壁厚过渡与浇冒口设计,将废品率降低20%以上。未来,公司将持续优化大型床身的轻量化与高阻尼协同方案。