风电设备大型铸件定制加工中湖南精量重工的机加工一体化方案
📅 2026-09-23
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
风电设备大型铸件的定制加工,难点往往不在于单件尺寸,而在于从毛坯到成品的全流程精度控制。主轴轴承座、轮毂、齿轮箱壳体等部件动辄数吨重,公差却常要求在0.05mm以内。湖南精量重工科技有限公司在长期服务风电客户的过程中,逐步形成了一套机加工一体化方案,把量具、机床件与工艺设计整合到同一技术链路中。
为什么风电大型铸件需要一体化加工思路
传统外协模式是铸造厂出毛坯、机加工厂再接手。问题在于基准转换误差:铸造厂按毛坯面划线,机加工厂按已加工面找正,两次装夹间的累积偏差可能达到0.3mm以上。对于兆瓦级风电设备而言,这种偏差直接导致装配干涉或螺栓孔对不上。精量重工的做法是从铸造工艺评审阶段就介入,提前确定加工基准与夹持点。
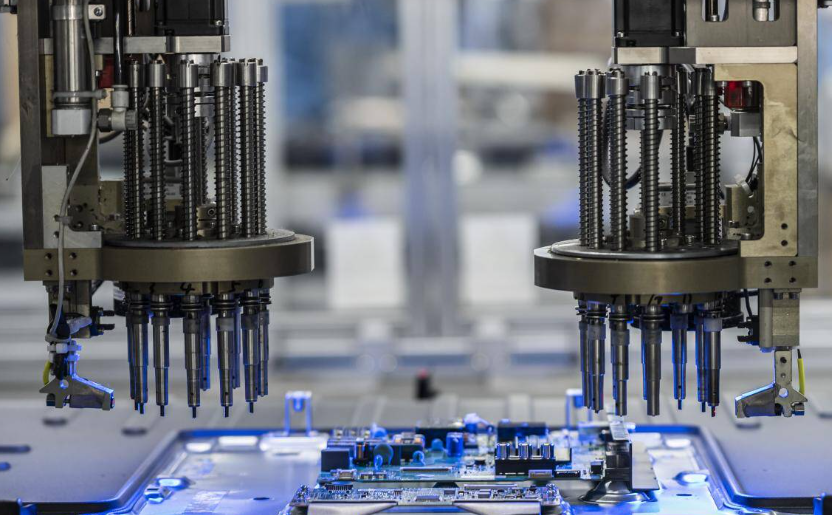
精量重工机加工一体化方案的核心环节
方案并非简单的“铸造+加工”拼接,而是三个层面的深度耦合:
- 基准统一:在铸件上预设工艺凸台作为统一基准,后续所有工序共用同一组基准面,减少找正次数。
- 量具前置:针对大型铸件的形位公差,定制专用量具与检具,在加工前完成毛坯余量三维扫描,避免“加工到一半发现余量不足”的被动局面。
- 机床件匹配:根据铸件材质(如QT400-18、EN-GJS-400)和结构刚性,选择落地镗铣床与龙门加工中心的组合方案,粗精加工分机床完成,兼顾效率与精度。
其中,量具前置这一环节常常被忽略,但实际收益明显。以某3MW轮毂铸件为例,毛坯扫描后发现一处法兰面余量仅4mm,而常规工艺要求8mm。若按原计划直接上机床,该面加工后会出现局部黑皮。提前调整铸造工艺后,避免了价值数万元的返工。
数据对比:一体化方案 vs 传统外协
以同一型号风电齿轮箱壳体为对象,两种模式的实测数据如下:
- 基准转换次数:传统外协4次 → 一体化方案1次
- 关键孔系位置度:传统外协Φ0.15mm → 一体化方案Φ0.06mm
- 从毛坯到成品周期:传统外协35天 → 一体化方案22天
- 废品率:传统外协约6% → 一体化方案约1.5%
数据差异的来源并不神秘:减少装夹次数直接降低了累积误差,而量具与机床件的协同匹配让切削参数更贴合实际余量分布。湖南精量重工在多个风电项目中验证了这套逻辑的可重复性。
风电设备大型铸件的定制加工,本质上是一个精度传递问题。从铸造毛坯到最终成品,每一道工序都在消耗精度余量。湖南精量重工科技有限公司的一体化方案,把量具、机床件与工艺设计放在同一个技术闭环里,让精度传递路径更短、更可控。对于正在寻找大型铸件加工伙伴的风电整机厂或零部件供应商,这套思路值得纳入技术评估清单。