风电设备关键零部件铸造加工:精量重工配套能力详解
风电装备大型化趋势下,轮毂、底座、行星架等关键零部件的铸造加工难度陡增。这些部件往往壁厚差异大、内部腔道复杂,对尺寸公差和材料致密度要求极为苛刻。湖南精量重工科技有限公司依托多年机床件与量具制造积累的工艺数据库,已形成从毛坯铸造到精密加工的一体化配套能力,为多家风电主机厂提供稳定的批量供货。
铸造环节的核心控制点
针对风电球墨铸铁件(如QT400-18AL),我们严格管控**碳当量(CE值)在4.3%~4.5%** 区间,配合二次孕育处理,确保低温冲击韧性达标。对于导轨、轴承座等机床件衍生风电部件,精量重工采用树脂砂+冷铁激冷工艺,有效消除缩松缺陷。
- 熔炼控制:中频炉熔炼,出铁温度≥1480℃,扒渣两次
- 型砂参数:透气性>180,湿压强度0.12~0.15MPa
- 关键工序:所有风电铸件100%进行UT/MT无损检测
机加工与量具保障体系
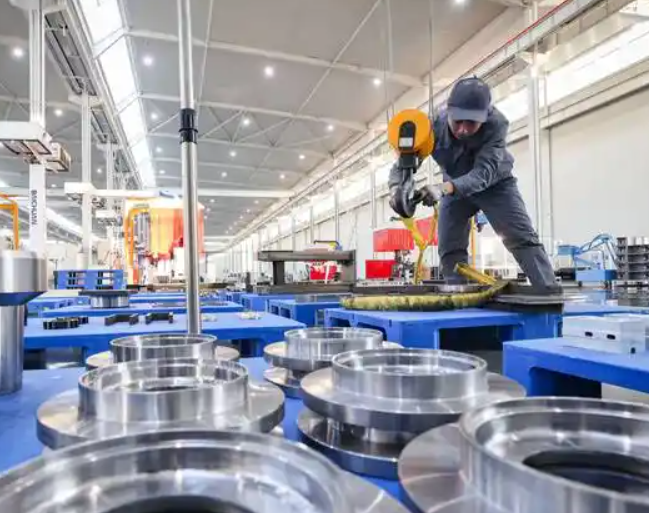
精量重工配备5米数控立车、160镗铣加工中心等重型设备,可完成直径4米以内风电轮毂的粗精加工。我们自制的专用**量具**(如内径千分尺校准杆、锥度塞规)用于现场实时检测,将同轴度控制在Φ0.05mm以内,比行业标准提高20%的精度余量。
加工过程中需注意:
① 粗加工后必须进行**时效处理**(振动时效+自然时效组合),释放残余应力;
② 半精加工留量0.8~1.2mm,避免精加工变形;
③ 攻丝工序采用螺旋槽丝锥,并配合专用冷却液,防止断屑卡滞。
常见问题与对策
问题一:风电铸件加工后出现微裂纹?
对策:检查毛坯退火曲线,延长保温时间至2.5h,并调整切削参数(降低进给量至0.15mm/r)。
问题二:轴承孔尺寸超差?
对策:改用精量重工定制的高刚性镗杆,配合在线测量系统,每加工一件即自动补偿刀具磨损量。
为什么选择精量重工配套
湖南精量重工科技有限公司将机床件制造中积累的微量进给控制、恒温加工环境管理经验迁移至风电领域,配合自有计量室(配备三坐标测量仪,精度0.5μm),确保每批次产品附完整检测报告。目前,我们已稳定供应2MW~8MW机型的关键铸件,单件最大重量达12吨,年产能约8000吨。
风电设备更新迭代加速,选择具备量具自研能力的铸造加工伙伴,能显著缩短新机型试制周期。精量重工愿与业界同仁共同探讨大型化铸件的工艺优化方案,欢迎来厂考察交流。