铸铁平直量具与机床床身定制加工:精量重工一体化配套方案
在重型装备制造领域,铸铁平台的平面度与机床床身的刚性,往往直接决定了最终产品的加工精度与使用寿命。作为深耕这一细分市场的专业厂家,湖南精量重工科技有限公司(简称精量重工)始终致力于将“量具”的检测标准与“机床件”的加工能力深度融合,为客户提供从毛坯到成品的全链条一体化配套方案。
从“检具”到“母机”:铸铁件在风电装备中的关键角色
风电设备的增速箱壳体、主轴轴承座等核心部件,其形位公差通常要求控制在IT5级以内。这要求加工这些部件的机床床身必须具备极高的抗弯刚度和热稳定性。精量重工在铸造风电设备相关机床件时,采用**高磷合金铸铁**配方,通过严格控制碳当量(CE值控制在3.95%-4.15%区间)与多次孕育处理,使基体组织致密性显著提升。经检测,其床身导轨面硬度可达HB190-220,且硬度均匀性偏差小于±15HB,这为后续精密加工奠定了坚实的材料基础。
一体化配套的核心优势:数据驱动的工艺验证
许多企业将量具生产与机床件加工分开委托,但容易遭遇基准不统一的窘境。精量重工的一体化方案,核心在于**以量具精度反哺机床件加工**。我们利用自产的高精度铸铁平尺作为基准,对床身导轨的直线度进行逐段测量与刮研修正。举一个实际案例:在为某风电齿轮箱制造商配套的5米数控龙门铣床床身项目中,通过激光干涉仪与自研平尺的交叉验证,最终将导轨直线度控制在**0.008mm/1000mm**以内,远优于国家标准(GB/T 22095-2008)中一级精度要求的0.010mm/1000mm。这组数据对比,直观体现了工艺控制的严苛程度。
在实操层面,我们的定制流程通常包含三个关键步骤:
- 应力释放处理:粗加工后采用振动时效与自然时效结合,确保床身在后续加工中残余应力<20MPa,防止变形。
- 精密刮研与配磨:针对大型机床件的滑动导轨副,采用“刮研显点”法,保证每25mm×25mm面积内接触点数不少于6点,且分布均匀。
- 全行程精度检测:依据ISO 230-2标准,模拟实际负载工况下的定位精度与重复定位精度测试,出具完整数据报告。
为什么选择精量重工的方案?
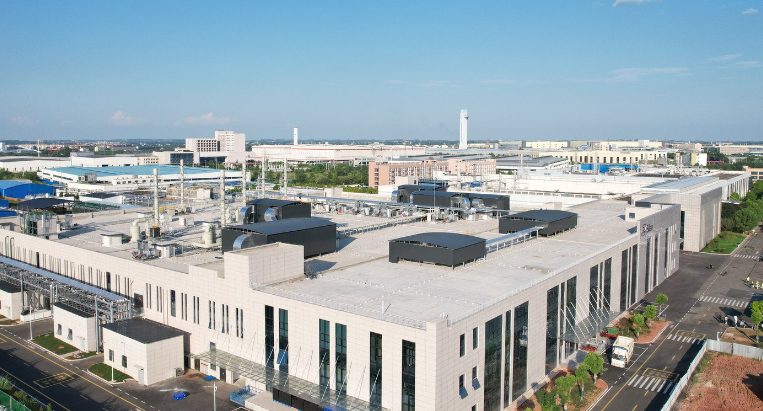
在风电设备大型化趋势下,单件重量超过10吨的机床床身并不罕见。湖南精量重工凭借**15吨级中频感应熔炼炉**与深地坑造型线,能够一次性浇注成型,避免了分体铸造带来的拼接刚性不足。同时,我们自有的大型数控龙门磨床(加工行程6米),保证了量具与机床件可以在同一个环境温度、同一套基准下完成最终精加工。这种协同效应,使得我们交付的机床件与配套量具在客户现场安装时,通常无需二次修磨即可进入装配状态,**大幅缩短了客户的整机调试周期**。
对于追求极致稳定性的风电设备制造企业而言,选择湖南精量重工科技有限公司,不仅是采购一件产品,更是获得了一套从材质冶炼、铸造工艺到精密检测的完整技术保障体系。我们期待与更多行业伙伴携手,用扎实的铸铁工艺支撑起高端装备的制造脊梁。