湖南精量重工风电设备配套铸件定制加工方案解析
📅 2026-10-07
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
风电设备的大型化趋势对配套铸件提出了更严苛的要求——主轴、轮毂、齿轮箱壳体等核心部件往往单件重达数吨,壁厚差异悬殊,且需在-40℃低温环境下保持稳定性能。这类铸件的定制加工,远非普通机床件可比。
材质与工艺匹配是基础
以QT400-18AL低温球墨铸铁为例,其-40℃冲击功需稳定在12J以上。湖南精量重工在熔炼环节采用中频电炉双联工艺,将硫、磷含量分别控制在0.015%和0.03%以下,配合两次孕育处理细化晶粒。对于壁厚超过150mm的轮毂铸件,还需在关键部位放置冷铁并延长保温时间,避免出现碎块状石墨。
检测环节则依赖三坐标测量机与超声波探伤联动。每一件风电设备铸件出厂前都要经过全尺寸扫描,关键配合面的尺寸公差控制在±0.15mm以内,这离不开高精度量具的反复校准。
加工设备与工艺路径
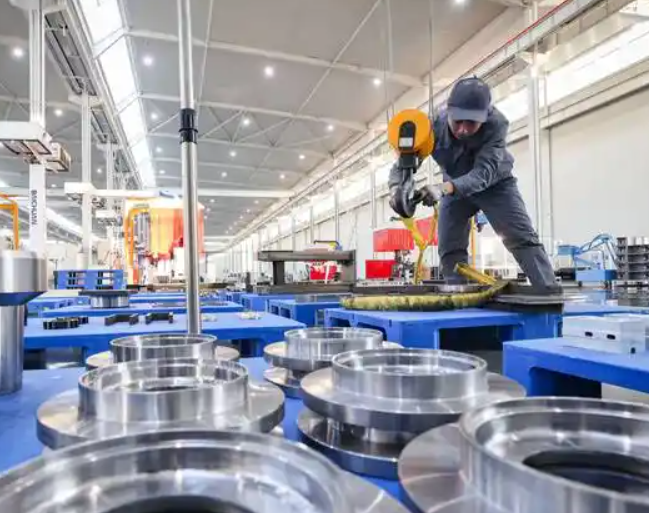
精量重工配置了数控落地镗铣床和龙门加工中心,工作台承重可达80吨,足以应对大型风电铸件的整体加工。针对主轴轴承孔的同轴度要求(通常≤0.05mm),采用一次装夹完成粗精加工的策略:
- 粗加工后自然时效48小时,释放残余应力
- 精加工时切削液恒温控制在20±2℃
- 在线激光对刀仪实时补偿刀具磨损
这套流程同样适用于高精度机床件,比如大型立柱、横梁的导轨面加工。
案例:3.0MW齿轮箱壳体加工
2023年,公司为某风电客户定制了一批3.0MW齿轮箱壳体,材质为QT500-7。铸件轮廓尺寸达2.8m×2.2m×1.6m,轴承孔系位置度要求φ0.08mm。湖南精量重工科技有限公司技术团队通过预变形补偿法,在铸造环节预留0.3mm反变形量,最终加工后孔系位置度实测φ0.06mm,一次性通过客户验收。
风电设备铸件的定制加工,核心在于把材料、工艺、检测三条线拧成一股绳。湖南精量重工从铸造到精加工的一站式能力,正在帮助更多风电客户缩短交期、降低综合成本。