汽车模具定制加工中精密铸造与机加工一体化配套的技术优势
汽车模具的定制化需求逐年攀升,从复杂型腔到高精度滑块,对毛坯质量与最终加工精度的衔接提出了近乎苛刻的要求。传统的“铸造毛坯+外协机加工”模式,往往因为基准不统一、二次装夹误差以及热处理变形等问题,导致模具寿命缩短、试模周期拉长。湖南精量重工科技有限公司_机床设备在长期服务风电设备及高端机床件客户的过程中,沉淀出一套**精密铸造与机加工一体化**的配套工艺,正为汽车模具行业提供一条更稳健的降本增效路径。
一体化配套的核心:基准传递与余量控制
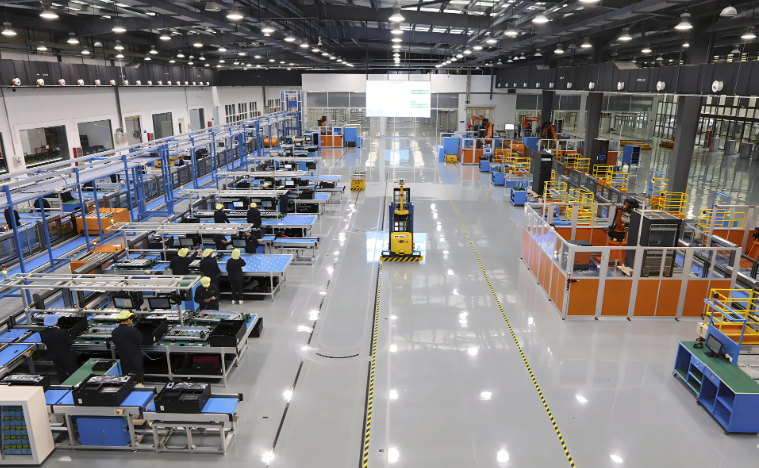
散件外协模式下,铸造厂与机加工厂之间的数据沟通常存在“信息断层”。铸造毛坯的基准面与机加工定位基准不统一,是模具加工中常见的精度杀手。精量重工将铸造工序与数控加工工序置于同一质量闭环内,在铸造阶段就预留出**高精度工艺基准凸台**,并在机加工阶段直接沿用该基准进行找正与装夹。
这种做法的直接收益是:消除了因重复找正带来的累积误差(通常可将同轴度误差控制在±0.02mm以内),同时通过铸造模拟软件提前预留加工余量,确保大型模具钢件在粗加工后内部应力释放均匀,减少精加工阶段的变形波动。
材质适配与热处理节拍的高效协同
汽车模具常用材料如H13、P20以及特殊要求的D2钢,其铸造工艺参数与锻造差异较大。湖南精量重工在熔炼环节采用**炉前光谱分析+在线测温**,确保化学成分波动区间远窄于国标要求。更关键的是,一体化配套允许我们根据后续机加工的切削参数,反向调整铸态组织的一次碳化物形态,从而改善刀具寿命。
以某副车门内板拉延模的凸模加工为例,该模具重量达3.8吨,选用材料为改良型H13。我们采用一体化方案后,通过控制铸态退火工艺,使得后续龙门加工中心的粗铣效率提升了18%,且刀具磨损量较外协毛坯降低约25%。
全流程质量追溯与周期可控
对于定制化模具,一旦出现内部缩松或细微裂纹,返工成本极高。精量重工的一体化车间内,每一件机床件毛坯都配备独立电子标签,记录从熔炼、浇注、热处理到粗加工、半精加工的全部履历。客户可以清晰追溯任一加工工序的检测数据。
这种模式带来的另一个显著优势是**物流与周期的大幅压缩**。省去了毛坯跨厂运输、等待周转的时间,整体交付周期平均缩短12-15个自然日。对于急需试模的改款车型而言,这无疑是抢占市场的关键筹码。
案例实证:从毛坯到精铣的一次性装夹
某华东汽车零部件供应商曾因模具型面硬度不均导致抛光后出现橘皮缺陷。在引入湖南精量重工的一体化配套后,我们通过调整铸造时的冷却速度,并结合加工后的深冷处理,将型面硬度公差控制在HRC 1.5以内。该客户后续反馈,模具单次寿命提升至12万次冲压,且维修频次降低了40%。
在设备能力上,我们拥有针对大型汽车模具的**五面体加工中心与五轴联动设备**,最大加工行程可覆盖6米级零件,配合在线测量系统,确保模具装配面的贴合度满足设计要求。无论是风电设备的精密底座,还是复杂的量具检具,湖南精量重工始终将“铸造-加工”技术链的耦合度作为核心研发方向。
汽车模具的竞争已从单纯的设备比拼转向工艺链的整合能力。选择精密铸造与机加工一体化配套,不仅是选择一台设备或一件毛坯,更是选择一套**可量化、可追溯、可优化的制造逻辑**。精量重工愿意与各位行业同仁共同探索更极致的模具品质边界。