风电设备关键部件铸造工艺对比:湖南精量重工解决方案
📅 2026-08-17
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
风电设备大型铸件——轮毂、底座、主轴——单件重量动辄十吨以上,壁厚差异悬殊,且长期承受交变载荷。铸造缺陷一旦在装机后暴露,轻则停机更换,重则引发安全事故。这是风电整机商和铸件厂共同面对的硬骨头。
行业现状:传统工艺的瓶颈在哪里?
目前国内风电铸件普遍采用呋喃树脂砂铸造,配合中频炉熔炼。问题在于:树脂砂发气量大,厚大断面易产生皮下气孔;而球化处理不稳定时,石墨球化率波动明显,直接影响疲劳强度。很多小厂靠经验调参数,批次一致性差,废品率居高不下。
湖南精量重工科技有限公司在服务风电客户过程中发现,机床件的精密加工理念其实可以反向赋能风电铸件——把“精量”二字落到实处,关键在控制冷却速率和二次孕育工艺。
核心技术对比:从熔炼到后处理的三个分水岭
- 熔炼控制:精量重工采用双联熔炼(中频炉+精炼炉),出炉温度稳定在1520±10℃,相比传统单炉熔炼,可将S、P含量分别压低至0.008%和0.012%以下,从源头减少夹杂物。
- 型砂体系:弃用纯树脂砂,引入酯硬化碱性酚醛砂用于砂芯,溃散性好,内腔清理时间缩短30%,表面光洁度提升一个等级。
- 热处理曲线:风电轮毂要求QT400-18AL,精量重工采用“两阶段正火+回火”,配合炉内多点测温,确保同炉铸件温差不超过15℃,延伸率稳定在20%以上。
为什么风电设备离不开“量具”思维?
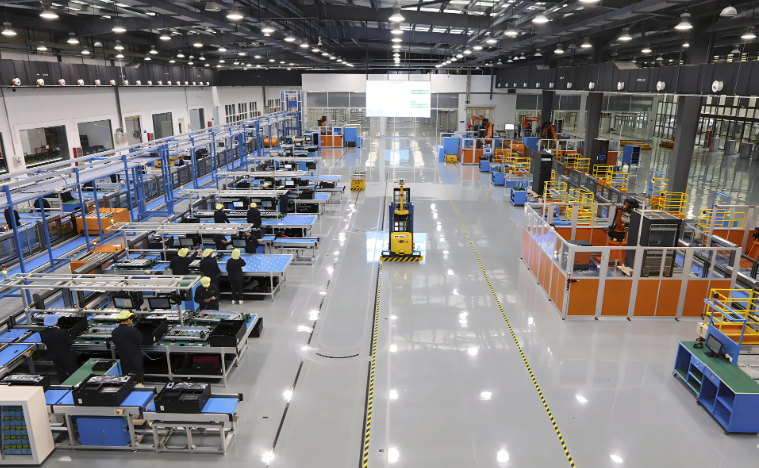
再好的铸造,最终要落到尺寸精度上。风电轮毂的安装面平面度、轴承孔同轴度,直接影响轴承寿命。湖南精量重工将量具检测环节前置到毛坯阶段——三维激光扫描比对CR模型,公差控制在±0.5mm内,不合格件绝不流入加工线。这种“铸造+检测”一体化流程,正是精量重工区别于同行的核心优势。
选型时,整机厂应重点考察供应商的三点:是否具备大型数控镗铣床(加工范围≥6米)、是否拥有光谱仪+超声波探伤全套检测设备、是否有风电项目批量交付记录。湖南精量重工科技有限公司的5米立车和200镗床,可覆盖10MW以下机型主要铸件。
风电大型化趋势明显,16MW+机型的铸件单重将突破30吨。湖南精量重工正与高校联合开发低温高韧性球铁材料,目标是在-40℃下冲击功≥12J。未来三年,从机床件到风电大件,精量重工有望成为中部地区最大的风电铸件精密制造基地,为国产大兆瓦风机提供更可靠的部件支撑。