湖南精量重工机床床身铸件技术优势与精密加工工艺解析
📅 2026-10-24
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
机床床身的精度保持性,七分靠铸件,三分靠加工。湖南精量重工科技有限公司在机床件制造领域深耕多年,从树脂砂造型到二次时效处理,形成了一套可复用的工艺控制逻辑,这也是精量重工机床床身能够稳定服务风电设备、量具等行业客户的根本原因。
材质与结构:从源头控制变形量
床身铸件采用HT300高强度灰铸铁,碳当量控制在3.6%~3.8%区间,兼顾减振性与抗拉强度。针对不同规格机床件,工艺团队通过模拟凝固温度场优化浇冒口布局,将厚大断面处的缩松风险前置消除。
- 导轨面硬度差控制在HB15以内,保障磨削一致性
- 粗加工前进行550℃去应力退火,保温时间按壁厚1.5h/25mm计算
- 关键配合面预留3~5mm精加工余量,为后续刮研留出修正空间
精密加工:从半精到终检的全链条控制
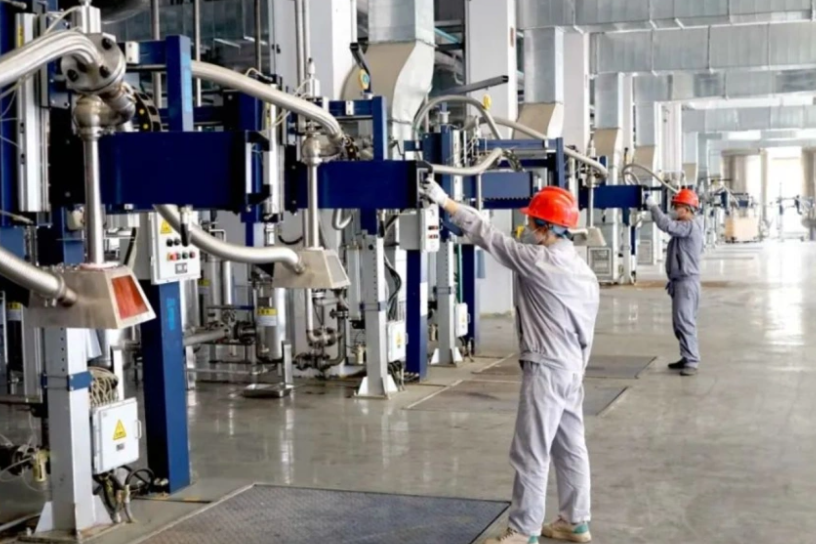
精加工阶段在龙门加工中心一次装夹完成导轨面、端面及定位孔的复合加工,避免多次找正引入的累积误差。导轨面采用周边磨削+手工刮研组合工艺,直线度可达0.02mm/m,表面粗糙度稳定在Ra0.8以内。湖南精量重工科技有限公司的检测环节配置电子水平仪与激光干涉仪,对床身进行全行程精度验证,数据存档可追溯。
某风电设备配套机床项目中,客户对床身导轨跨距2.5米条件下的平行度提出0.03mm严苛要求。精量重工通过调整时效工序节拍、增加自然时效周期,配合精加工阶段的温度补偿策略,最终交付实测平行度0.025mm,满足了风电设备大型回转支承加工的设备刚性与精度需求。
工艺沉淀带来的实际收益
对量具制造类客户而言,床身残余应力释放不彻底是精度漂移的主要诱因。湖南精量重工在铸件毛坯阶段即介入振动时效与热时效的复合处理,使机床件在客户装配后的半年内尺寸变化量控制在0.01mm量级。这种从铸造端延伸到加工端的全流程管控,正是精量重工在机床件配套市场中保持技术口碑的关键所在。