湖南精量重工大型机床铸件与床身定制加工技术解析
📅 2026-09-25
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
大型机床床身的铸造,究竟难在哪里?当床身长度超过6米、单件重量突破20吨时,缩松、变形、硬度不均三大问题几乎同时出现。很多采购方发现,图纸上的HT300材质,实际浇注后导轨面硬度差竟能达到40HB以上——这直接导致机床精度保持性大幅下降。
目前国内能稳定加工大型机床铸件的企业并不多。风电设备、重型量具、龙门加工中心对铸件的致密度和时效处理要求极高,普通铸造厂往往在树脂砂造型和三次时效环节就丢失了精度控制能力。
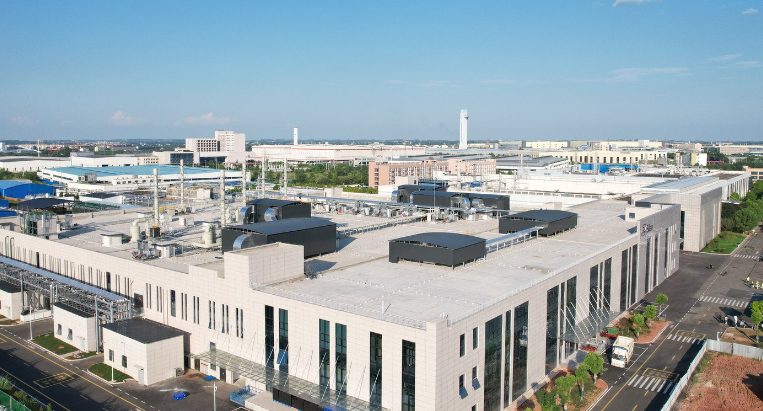
核心技术:从铁水到成品的全链路控制
湖南精量重工科技有限公司在机床件生产上采用中频电炉熔炼,配合光谱分析仪在线监测碳硅比。浇注温度控制在1380-1420℃区间,确保石墨形态以A型为主。粗加工后安排两次人工时效+一次振动时效,残余应力消除率可达85%以上。
- 造型工艺:呋喃树脂砂+铬铁矿砂激冷,导轨面硬度差控制在±15HB
- 加工能力:龙门铣行程8m×3.5m×2m,定位精度0.02mm/m
- 检测手段:激光干涉仪+电子水平仪,出具全套精度报告
选型指南:不同设备如何匹配铸件等级
风电设备用的偏航轴承座与机床床身,对铸件的要求截然不同。前者关注低温冲击韧性,后者更看重尺寸稳定性和减震性。精量重工建议:数控龙门铣床身优先选用HT300低应力铸铁,而大型量具底座可考虑合金铸铁HT350。
采购方在询价时,不妨直接询问铸造厂的最大浇注单重和时效炉容积——这两个数据基本决定了大型机床件的交付能力。
随着风电设备大型化和机床行业对精度的持续追求,湖南精量重工正在将铸件单重能力向35吨推进。对于需要定制大型床身的企业来说,选择具备全流程控制能力的供应商,比单纯比价更有意义。