湖南精量重工大型机床铸件定制加工与精度控制方案解析
📅 2026-09-13
🔖 湖南精量重工,风电设备,量具,机床件,精量重工,湖南精量重工科技有限公司
大型机床铸件的采购方常遇到一个棘手问题:同一张图纸,不同批次到货的床身、立柱,加工时发现硬度差异大、加工余量不均,甚至精加工后导轨面出现变形。根源往往不在加工环节,而在铸造与热处理阶段的精度控制能力。
铸件精度失控的深层原因
机床件属于典型的大型复杂铸件,壁厚差大、冷却速率不均,残余应力分布极为复杂。若仅靠常规退火,内部应力释放不彻底,后续精加工必然引发二次变形。湖南精量重工科技有限公司在服务风电设备与机床行业客户时发现,铸件尺寸公差与应力状态必须同步管控,而非单点控制。
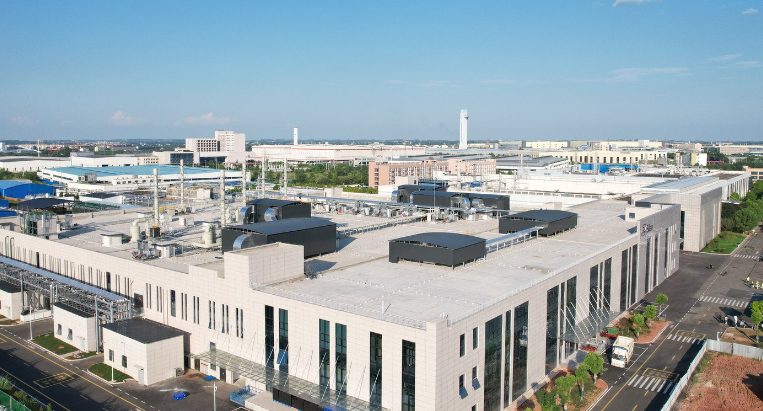
精量重工的三级精度控制方案
针对上述痛点,精量重工建立了从材料到成品的闭环体系:
- 熔炼端:采用光谱分析+热分析联控,将碳当量波动压缩至±0.05%,从源头稳定基体组织;
- 热处理端:对机床件实施阶梯式升温与长时间保温,配合炉冷曲线实时记录,确保残余应力释放率≥85%;
- 加工端:粗加工后安排二次时效,再以龙门加工中心一次装夹完成导轨面与端面精加工,直线度可稳定在0.02mm/m以内。
与常规工艺的对比
市面上部分供应商为压缩成本,省去二次时效或缩短保温时间。短期看单价低,但下游加工报废率往往高出3-5倍。湖南精量重工科技有限公司选择在铸造阶段多投入,换来的是客户装配环节的零返工。风电设备客户曾反馈,采用精量重工机床件后,主轴装配的同轴度调整时间缩短了约40%。
给采购方的实操建议
建议在技术协议中明确三点:一是要求供应商提供热处理曲线记录;二是约定粗加工后的二次时效为必选项;三是将量具检测报告纳入验收文件。湖南精量重工对这些条款均开放配合,并可为客户提供从毛坯到半精加工的一站式交付。