风电设备关键铸件加工精度控制与工艺优化方案
风电大型铸件:从“毛坯”到“精密”的跨越
风电装备大型化趋势下,轮毂、底座、行星架等关键机床件的单件重量动辄突破20吨,而加工精度要求却已从“毫米级”收窄至**0.02mm以内**。许多铸造企业面临一个尴尬现实:毛坯合格率尚可,但最终精加工报废率居高不下。问题根源往往不在机床本身,而在于对“量具”与“工艺系统”的协同控制失当。
行业现状:粗放控制是精度流失的元凶
走访多家风电铸件厂后发现,**热变形与装夹应力释放不充分**是首要痛点。以直径3米以上的风电轮毂为例,粗加工后若未进行充分的时效处理,残余应力在精加工阶段释放,会导致孔径位置度偏差超过设计值1.5倍。更隐蔽的是,部分现场仍依赖单点测温与人工找正,对机床热漂移补偿不足。湖南精量重工科技有限公司在服务客户时曾记录到:仅因环境温度变化6℃,一台大型镗铣床的主轴Z向漂移就达到0.035mm——这已逼近甚至超出多数风电件的最终公差带。
此外,量具选型与使用规范常被忽视。风电内齿圈齿向精度要求极高,而现场若继续使用常规游标卡尺或百分表,测量力不一致带来的回弹误差即可达0.01-0.015mm,直接误导后续补偿操作。行业亟需从“结果检测”转向“过程数据闭环”。
核心技术:基于“精量重工”体系的工艺优化路径
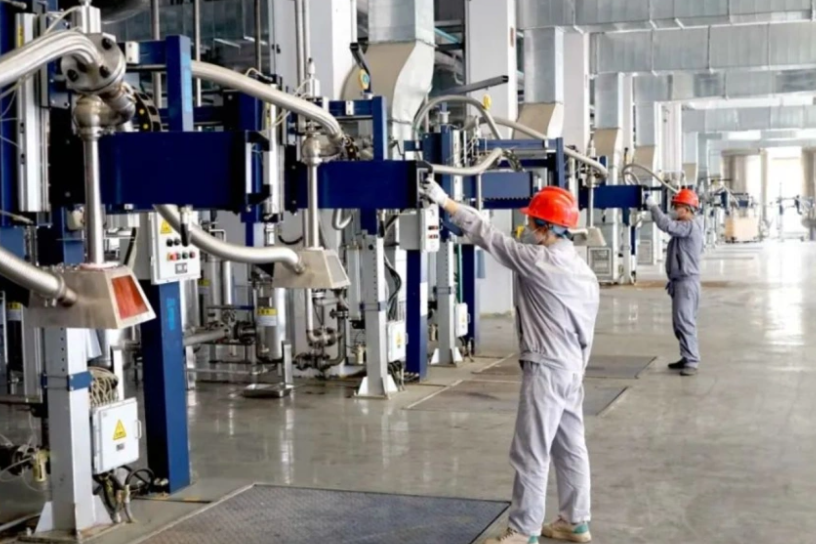
针对上述问题,精量重工结合多年重型机床与风电专用夹具的制造经验,提出一套“刚-热-测”三位一体控制方案。首先在工艺编排上,改变传统“一刀切”思路,将风电底座加工细分为粗铣-半精铣-自然时效-精铣四步,每步间预留至少12小时温衡时间,确保应力释放均匀。
其次,在机床件装夹环节,推荐采用**液压柔性夹持+辅助支撑点动态监测**技术。相比机械硬性压紧,液压系统可根据毛坯实际余量自动调整夹紧力(控制在±2%波动范围),有效避免因夹持变形导致的圆度超差。据湖南精量重工对某8MW风机行星架的实测,采用该方案后,内孔圆柱度由0.028mm降至0.011mm。
最后,也是常被低估的——智能量具的数据直通。将无线数显内径千分尺、蓝牙粗糙度仪与机床数控系统连接,实现“测量-反馈-刀补”全自动闭环。这并非昂贵的新设备,而是对现有量具的数字化改造。精量重工建议客户至少将关键工序的检测频次提升至每3件一次,并将SPC控制图实时显示在工位屏上。
选型指南:如何配置高性价比的精密加工线
对于计划扩产或改造的企业,参考以下配置逻辑能少走弯路:
- 机床本体:优先选择工作台承重≥30吨的数控落地镗铣床,且必须要求厂家提供主轴端面跳动≤0.008mm的出厂实测报告,而非仅看样本。
- 量具组合:必备一套三坐标测量机(测量范围覆盖最大工件),同时为车间配备大量程电感测微仪,用于现场快速复核。
- 刀具系统:采用高刚性面铣刀盘,刀片径向跳动控制在0.005mm内,避免多齿切削力不均诱发振动。
湖南精量重工科技有限公司在为客户提供风电设备加工方案时,始终强调“量具不是耗材,而是工艺参数的一部分”。我们的技术团队可协助完成关键工序的DOE试验设计,找出最优切削速度与进给量组合。
应用前景:从单件合格到批量稳定
随着海上风电装机容量持续攀升,对大型铸件的寿命与可靠性要求愈发严苛。采用上述优化方案后,某合作企业的风电轮毂加工一次交检合格率从82%提升至**96.7%**,单件返工成本下降约1.2万元。长远看,将在线测量数据与MES系统融合,可实现每件产品的全生命周期追溯——这不仅是质量壁垒,更是投标大型项目的硬性加分项。
风电设备的精度竞赛没有终点,但抓住“机床-量具-工艺”三个着力点,便能将批产波动牢牢握在手中。精量重工愿与行业同仁一道,用扎实的机床件制造功底,支撑起清洁能源装备更可靠的明天。