汽车模具定制加工中精密铸造与机加工一体化生产实践
汽车模具的定制化需求,往往卡在“精密铸造”与“后续机加工”之间的衔接损耗上。湖南精量重工科技有限公司在长期服务风电设备与量具客户的过程中,将这两道工序揉进同一生产节拍,算是趟出了一条比较务实的路子。
一体化生产的核心:基准传递与控制
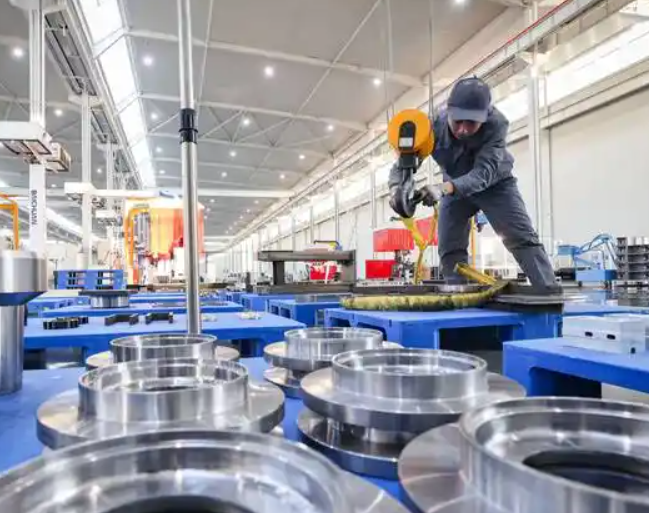
传统外协模式里,铸件毛坯到机加工厂,基准面二次找正带来的误差累积,经常让模具配合面出现0.05mm以上的偏差。我们在湖南精量重工的车间里,直接采用铸件本体预留工艺凸台,并在同一台五面体加工中心上完成粗铣、半精铣与精铣。这样做,基准不落地,形位公差能稳定控制在IT6级以内。
以一副侧围外板模具的铸造毛坯为例,HT300材料,单件重约4.2吨。铸造阶段通过3D砂型打印(3DP)成型,关键型面预留3mm加工余量。进入机加工环节后,首先用雷尼绍测头自动采点,拟合出实际铸件坐标系,再反向补偿到加工程序里。这套流程下来,模具合模面的接触面积能达到每平方厘米不少于1个接触斑点,这是后期调试周期大幅缩短的直接原因。
工序参数与刀具路径的匹配逻辑
不是所有铸件都适合直接上高速铣。我们根据铸件壁厚和残留应力分布,把切削参数分档:粗加工采用φ80玉米铣刀,转速350rpm,进给0.8mm/z,切深控制在2mm以内;半精加工留0.5mm余量;精加工换用φ25高硬度刀片,转速提升至2800rpm,切深0.15mm。这里有个容易忽视的细节——粗加工后必须安排一次4小时以上的自然时效,让铸件内部应力释放,否则精加工后型腔尺寸会漂移0.02~0.03mm。
- 铸件材质:优先选用低合金灰铁或蠕墨铸铁,避免高碳当量引起的粘刀现象
- 冷却方式:精加工阶段使用微量润滑(MQL),减少热变形对局部型面的影响
- 检测频次:每加工完一个型腔区域,用白光扫描仪做一次全型面比对,偏差超差立即停机调整
实践中的几个关键注意点
第一,铸造分型面必须避开最终机加工基准。我们在设计浇注系统时,就将浇冒口位置预留到非功能面上,防止切割冒口的热影响区波及定位孔。第二,刀具磨损补偿要联动到毛坯余量波动上。同一批铸件,不同个体余量可能差1mm左右,如果程序里不加入自适应补偿,很容易发生让刀或过切。湖南精量重工在风电设备底座和量具基座的加工中,积累了足够多的余量波动数据,这套补偿模型移植到汽车模具上,适应速度很快。
另外,排屑和清洗环节不能省。型腔深槽里的铁屑如果不及时吹净,会划伤已加工表面,导致返工。我们在工序间增加高压气枪清理和超声波清洗槽,确保进入精加工前的零件表面洁净度达到Ra1.6以上。
常见问题与现场应对
- 铸件局部硬度不均:同一平面内硬度差超过HB15时,先做局部退火处理,再调整该区域切削线速度,降幅通常控制在10%~15%。
- 精加工后型面出现细微振纹:优先检查主轴锥孔与刀柄的配合间隙,其次看刀片R角是否磨损,不要盲目降低转速。
- 合模后分型面局部间隙超差:多数情况下是基准孔在多次装夹中发生微量变形,建议改用基准孔+工艺面的双重定位方式。
说到底,精密铸造与机加工的一体化,不是简单地把设备摆在一起,而是让数据流和工艺流共享同一套坐标系。湖南精量重工科技有限公司在机床件和量具的长期生产中沉淀下来的,正是这种前后道工序相互咬合的默契。汽车模具的定制化订单,交期紧、改型快,谁能在工序衔接上少浪费一点,谁就能在成本和质量上多拿一分主动权。这条路,我们还在继续往前探。