机床床身与铸铁平直量具配套选型方案及加工能力说明
在风电设备、重型机床及精密机械制造领域,床身与铸铁平直量具的配套选型,往往决定了整机精度的上限。许多用户在采购机床件时,只关注床身本身的材质与重量,却忽视了与平尺、方箱、弯板等量具的几何精度匹配,导致装配后反复调整仍无法达到出厂检测标准。
为什么“好床身”配“错量具”屡见不鲜?
根源在于对“重力变形”与“温度梯度”的认知不足。一台3米长的树脂砂铸铁床身,其自然时效后的残余应力通常控制在±0.02mm/m以内,但在车间温差超过5℃时,若配套的平尺仅为普通刮研件,其自身直线度在长度方向上就可能产生0.015mm的挠度——这几乎抵消了床身精加工的全部余量。湖南精量重工科技有限公司在处理此类案例时,发现超过六成的返工源于量具等级选择低于床身精度等级。
技术解析:从“单一精度”到“系统刚性”
我们建议将床身与量具视为一个“测量-承载系统”来考量。具体而言,床身导轨的直线度要求为0.008mm/1000mm时,配套平尺的精度等级不应低于00级,且其支承点位置必须符合贝塞尔点原则(即两支点距两端距离为全长的0.223L)。否则,量具自重变形会直接叠加到被测数据中,造成“假超差”或“假合格”。
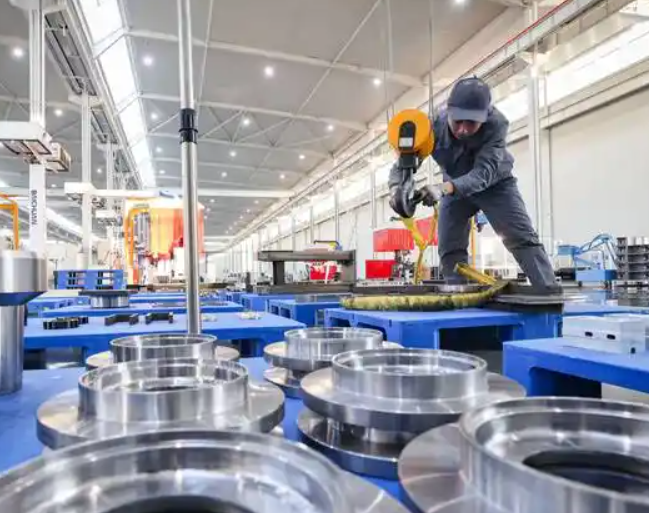
以湖南精量重工为某风电设备企业交付的5米数控龙门铣床身为例,其选用的是本公司自产的HT300高强度铸铁平尺,经两次人工时效(580℃保温8小时)后,再配合导轨磨削余量0.05mm进行配磨。实测数据显示,在20±1℃恒温车间内,床身导轨与平尺的接触斑点达到每25mm×25mm不少于18点,且全行程内水平仪读数波动不超过1.5格(0.02mm/m)。
对比分析:灰铁与合金铸铁的选型分水岭
不少用户纠结于材质选择。这里给出一个实用分界线:当床身长度≤3米且精度要求为普通级(IT7)时,HT250灰铁床身配合一级铸铁平尺完全够用;但当长度超过4米或精度需达到IT6级以上时,必须采用合金铸铁(如Mo-Cr-Cu合金)床身,并配套相同材质的00级量具。原因是合金铸铁的弹性模量更高(约140GPa),且对温度变化的敏感性更低,能有效抑制长尺寸下的“钓鱼式”挠曲。
湖南精量重工科技有限公司在风电设备大型回转支承加工线上,曾对比过两组方案:A组为普通灰铁床身+研磨平尺,B组为合金铸铁床身+本公司自产刮研平板。结果在连续8小时加工后,A组因量具热膨胀导致的导轨直线度漂移达到0.028mm,而B组仅漂移0.009mm。这一差异直接决定了风电设备轴承座的加工合格率。
配套选型建议
- 优先确定“基准等级”:先明确床身设计精度等级,再反推量具精度。切勿让量具等级高于床身实际需求,造成不必要的成本浪费。
- 关注支承与夹紧方式:对于长度超过2米的平尺,必须使用可调式辅助支承,且支承力应控制在该量具自重产生的挠度小于0.003mm范围内。
- 检验报告双验证:要求供应商同时提供床身导轨的激光干涉仪检测报告与量具的自准直仪检测报告,两者数据偏差不应超过0.005mm。
最后,建议在招标或技术协议中,明确要求量具需与床身进行“配对预检”,即到厂后先在20℃恒温间静置24小时,再实测两者叠加后的综合误差。湖南精量重工科技有限公司在交付风电设备机床件时,可提供此项预检服务,确保用户上机即用,避免现场二次返工。选择对的量具,从来不是锦上添花,而是机床精度保障的基石。