汽车模具铸件与机械零部件铸造一体化加工方案设计
汽车覆盖件模具的铸造,向来是材料科学与工艺控制的角力场。模具钢的纯净度、球化率以及组织均匀性,直接决定了型腔抛光后的镜面等级与服役寿命。而机械零部件的铸造,则更侧重于尺寸公差与内部致密性的博弈。当这两类产品线在同一车间并行时,工艺路线与设备调度的冲突便成为常态。
并行生产的隐性成本与管控盲区
传统模式下,模具铸件与零部件往往分线生产,看似互不干扰,实则造成了**湖南精量重工**在产能利用率与能耗上的双重浪费。更棘手的是,不同批次、不同材质的铸件在冷却曲线上的差异,导致热处理炉的装炉方案频繁切换,无形中增加了质量波动风险。我们曾统计过,单次换线调整的平均耗时在4.5小时左右,这还不包括因等待炉温稳定而产生的隐性停机。
问题的核心,不在于设备本身,而在于缺乏一套能够兼容“大件小批量”与“小件大批量”的柔性调度逻辑。尤其是当**风电设备**中的轮毂、底座等大型球铁件与精密机床的导轨、工作台等**机床件**同期交付时,这种矛盾会被急剧放大。
一体化铸造工艺的破局思路
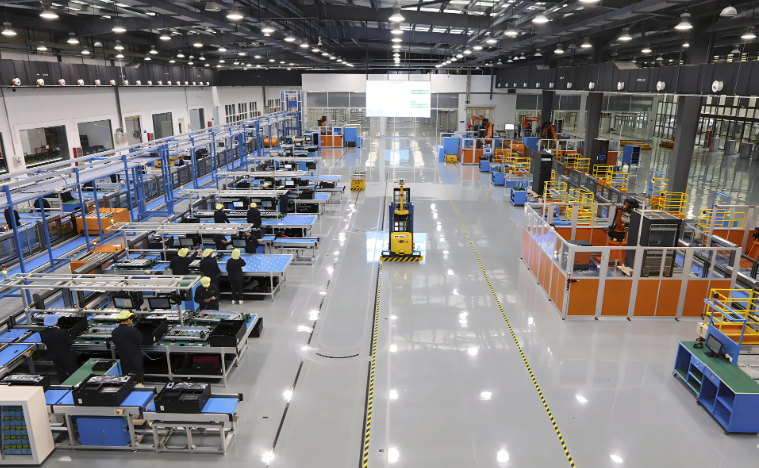
我们提出的**一体化加工方案**,并非简单的产线合并,而是基于数字孪生排程的**工艺族重组**。具体落地上,我们围绕三条核心策略展开:
- 型砂与浇注系统的模块化切换——通过快换浇口杯与砂箱定位销的标准化,将换线时间压缩至45分钟以内。
- 热处理炉次的“混装”策略——利用相变温度窗口的交集,将模具钢(如H13)与合金结构钢(如42CrMo)的调质工艺曲线进行拟合,实现同炉处理。
- 在线检测数据的闭环反馈——借助光谱分析仪与超声波探伤数据,动态修正下一炉次的孕育剂加入量。
这套逻辑的核心支撑,在于我们自有的**量具**校准体系与高精度三坐标测量室。没有可靠的检测手段,任何“一体化”都是空中楼阁。在**湖南精量重工科技有限公司**的车间里,每一件流转的**机床件**都附带唯一的电子标签,记录着从熔炼到精加工的全部热履历。
实践中的关键控制节点
在执行层面,有两点经验值得分享。其一,熔炼环节的“粗调+精调”双阶段合金化必须严格执行。粗调阶段保证成分下限,精调阶段则依据光谱实时数据微调碳当量,这能显著降低因成分偏析导致的淬裂风险。其二,对于**风电设备**类大型铸件的冒口切割,建议采用等离子弧切割替代传统的氧乙炔火焰,热影响区深度可减少约40%。
对于正在规划类似产线的同行,我的建议是:不要盲目追求全自动化。在模具修整与合箱环节,经验丰富的老师傅的手感,依然是机器人难以替代的。将自动化集中在重载搬运与检测环节,性价比最高。此外,务必重视铸铁车间的除尘灰回收利用,它不仅是环保要求,其含铁量回收后可直接作为电炉配料,降低原料成本。
铸造行业的竞争,早已从“能铸出”转向“铸得精、铸得省”。**精量重工**通过将模具与零部件的工艺逻辑深度融合,不仅盘活了存量设备,更重要的是,建立了一套以数据驱动的质量预防体系。未来,随着模拟软件与AI控温技术的进一步成熟,这种一体化方案的边界还将继续拓宽,我们期待与更多客户在实践中共同验证这套方法论的价值。